tecnologia industriale del vuoto
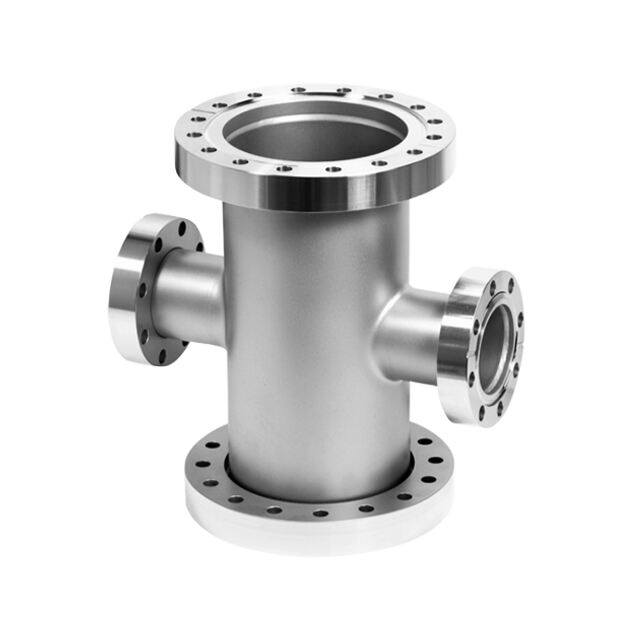
La tecnologia dei vacuum industriali rappresenta un progresso fondamentale negli ambienti moderni di produzione e lavorazione, offrendo potenti capacità di aspirazione progettate per gestire esigenze impegnative di movimentazione materiali, pulizia e contenimento in settori diversificati. Questa tecnologia sofisticata impiega sistemi a vuoto ad alte prestazioni, progettati per rimuovere polveri, detriti, liquidi e materiali pericolosi dalle aree produttive, garantendo sicurezza sul luogo di lavoro ed efficienza operativa. La tecnologia dei vacuum industriali integra motori robusti, meccanismi di filtrazione avanzati e materiali costruttivi durevoli, in grado di resistere a un funzionamento continuo in condizioni difficili. Le principali funzioni includono il recupero materiali, la preparazione delle superfici, la bonifica di fuoriuscite e il mantenimento di ambienti privi di contaminazioni, essenziali per rispettare gli standard qualitativi della produzione. Le caratteristiche tecnologiche comprendono il controllo variabile dell’aspirazione, opzioni di filtrazione HEPA, versioni a prova di esplosione per ambienti volatili e configurazioni modulari adattabili alle specifiche esigenze operative. Questi sistemi spaziano da unità portatili per interventi localizzati di pulizia fino a installazioni centralizzate che servono interi impianti. Le applicazioni riguardano la produzione farmaceutica, la trasformazione alimentare, la lavorazione dei metalli, gli impianti chimici, la produzione automobilistica e l’assemblaggio elettronico, dove sono richiesti rigorosi standard di pulizia. La tecnologia dei vacuum industriali supporta la conformità alle normative ambientali e agli standard di salute e sicurezza sul lavoro, catturando efficacemente le particelle sospese nell’aria e prevenendo la contaminazione incrociata dei materiali. Tale tecnologia si evolve costantemente grazie a innovazioni in termini di efficienza energetica, riduzione del rumore e funzionalità di monitoraggio intelligente, che forniscono dati in tempo reale sulle prestazioni. Le organizzazioni che implementano questa tecnologia registrano miglioramenti misurabili nella qualità della produzione, nella sicurezza dei lavoratori e nella pulizia operativa, riducendo nel contempo i requisiti di manodopera manuale e minimizzando l’impatto ambientale attraverso processi controllati di movimentazione e smaltimento dei materiali.
 EN